- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Productieproces voor droge zakken: van materiaalsnijden tot RF-lassen
Sealock vervaardigt droge zakken voor OEM- en groothandelskopers met behulp van 27,12 MHz radiofrequentielassen. Het proces is de moeite waard om te begrijpen omdat het verklaart waarom twee zakken van identieke stof totaal verschillend presteren. De waterdichtheid van een dry bag wordt niet bij het materiaal gekocht; deze wordt op de productielijn gemaakt, op het moment dat de naden worden gelast. Hierbij wordt de volledige productievolgorde doorlopen, met de technische details die beslissen of de naad blijft zitten.
1. Fase één: materiaalopstelling en snijden
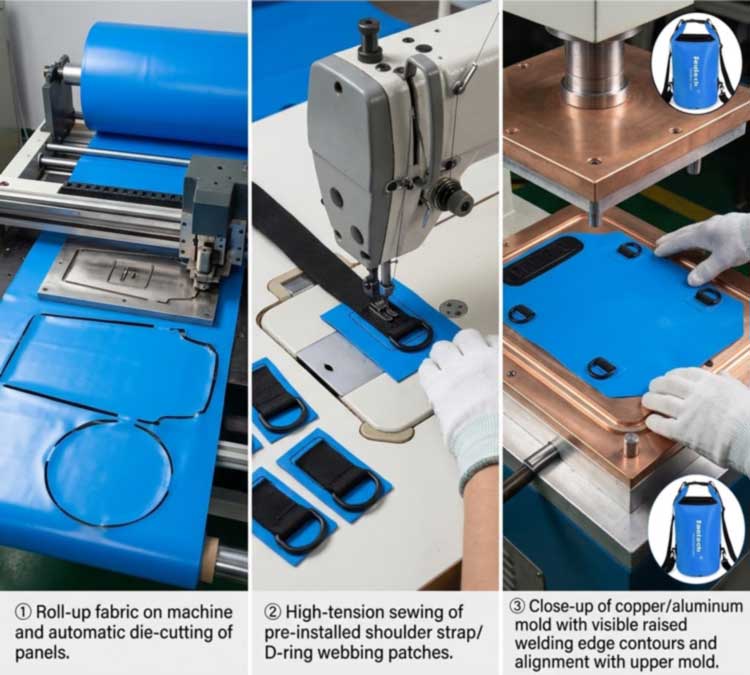
De productie begint met rollen gecoate stof —PVC-zeildoekofTPU-gelamineerd nylon– geënsceneerd en gecontroleerd voordat er iets wordt afgesneden. Inkomende inspectie is hier van belang omdat inconsistentie van de coating, vocht in het materiaal en variatie tussen kleurstofpartijen allemaal van invloed zijn op wat er later op het lasstation gebeurt.
Vervolgens worden de panelen door een geautomatiseerde snijpers van de rol gestempeld tot de exacte ontwerpafmetingen. Snijprecisie zorgt ervoor dat een bulkrun uniform blijft: een paneel dat een paar millimeter van de specificatie afgesneden is, past niet goed onder de lasmatrijs, en de laslijn drijft mee. Dit is ook waar de materiaalefficiëntie wordt bepaald, omdat het nesten van panelen bepaalt hoeveel van elke rol product wordt in plaats van afval.
2. Fase twee: voormontage van dragende onderdelen
Voordat er ook maar iets wordt afgedicht, worden de dragende elementen – schouderharnassen, D-ringbandpatches, externe zakken en verstevigingspanelen – met industrieel hoogspanningsnaaiwerk aan de platte panelen bevestigd.
De volgorde hier is bewust en het is een van de details die een goed ontworpen tas onderscheidt van een goedkope: er wordt gestiktvoorde waterdichte afdichting wordt gevormd, zodat er nooit een naald in het afgewerkte waterdichte membraan dringt. Alles wat daarna aan het afgedichte lichaam moet worden bevestigd – D-ringen, MOLLE-ankers, kleppen – wordt op verstevigingsstukken gelast in plaats van door de huid genaaid.
3. Fase drie: matrijsopstelling
Elke zakgeometrie vereist zijn eigen gereedschap. Het laspatroon wordt vertaald in een op maat gemaakte matrijs – meestal machinaal bewerkt messing of aluminium – met opstaande randen die de exacte vorm van de lasnaad bepalen. De matrijs wordt op de plaat geplaatst en uitgelijnd met het paneel.
Matrijsontwerp doet meer dan alleen de naad vormgeven. Opstaande randprofielen kunnen worden bewerkt om een scheurafdichting te produceren, waarbij de las en de snijrand in dezelfde bewerking worden gevormd, en de toestand van de matrijs rechtstreeks van invloed is op de resultaten: een matrijs die vlakheid heeft verloren of vervuiling heeft opgepikt, geeft een ongelijkmatige druk- en energieverdeling, wat zich manifesteert als een zwakke plek in een verder goede naad. De gereedschapscapaciteit zorgt er ook voor dat een fabriek een nieuwe vorm kan bouwen in plaats van alleen bestaande mallen opnieuw te vullen - de basis daarvooraangepaste capaciteiten en structuren.
4. Fase vier: RF-lassen – hoe de naad feitelijk wordt gevormd
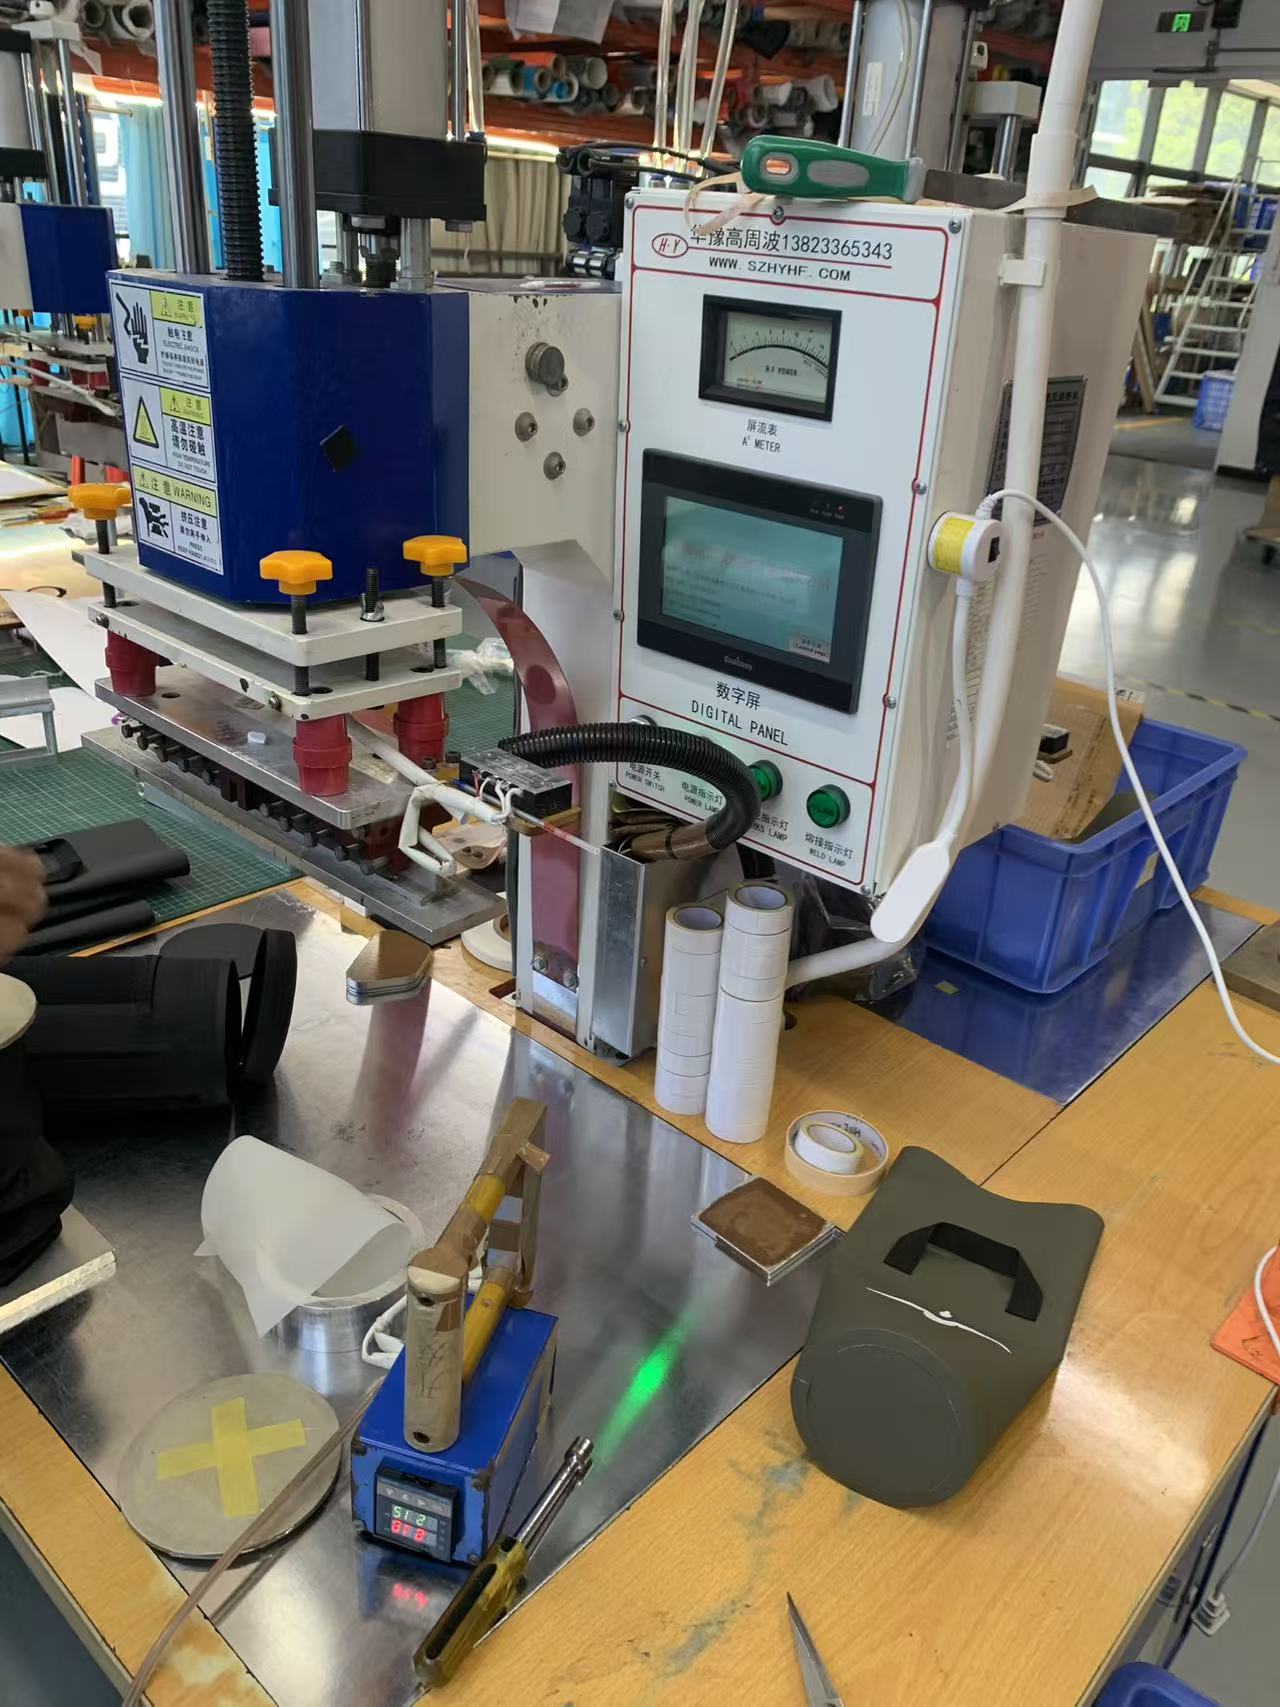
Dit is de kern van het proces. Radiofrequentielassen – ook wel hoogfrequent of diëlektrisch lassen genoemd – verbindt thermoplastische materialen met behulp van een elektromagnetisch veld in plaats van een externe warmtebron. De reeks bestaat uit vier fasen:
- Laden.De panelen worden tussen de bovenste matrijs en de onderste plaat geplaatst, waarbij de matrijs de lasvorm definieert.
- Druk.Een klemkracht brengt de lagen in nauw contact; zonder klemkracht kan het gesmolten polymeer niet samensmelten tot één enkele massa.
- RF-activering.Een generator past hoogfrequente energie van 27,12 MHz toe over de elektroden. Het wisselveld zorgt ervoor dat de polaire moleculen in het materiaal snel oscilleren, en die interne moleculaire wrijving genereert warmtebinnenhet materiaal in plaats van het vanaf het oppervlak naar binnen te leiden.
- Koelen onder druk.De stroom stopt, maar het klemmen gaat door terwijl de naad stolt. Het te vroeg loslaten van de druk is een van de meest voorkomende oorzaken van een zwakke las.
Omdat de warmte binnen het materiaal ontstaat, bereiken beide lagen tegelijkertijd de smelttemperatuur en hechten ze zich tot één continue massa zonder lijm, oplosmiddelen of draad. Een correct uitgevoerde RF-las is doorgaans net zo sterk als het moedermateriaal – en daarom is de naad niet het zwakke punt in een goed gebouwde dry bag.
5. Waarom RF-lassen en wat het niet kan lassen
RF-lassen werkt alleen op polaire thermoplasten: materialen waarvan de moleculen reageren op een elektromagnetisch veld. Dat omvat PVC, PU en TPU, met TPU gecoate stoffen, EVA en bepaalde soorten PET en nylon. Niet-polaire polyolefinen zoals polyethyleen en polypropyleen absorberen RF-energie slecht en kunnen niet RF-gelast worden zonder RF-reactieve coatings of verbindingslagen; in plaats daarvan hebben ze hetelucht-, hete wig- of impulsmethoden nodig.
Die materiaalafhankelijkheid is een specificatieprobleem, geen triviaal punt: het is één reden waarom PVC en TPU de categorie droge zakken domineren. Voor deze materialen produceert RF een sterkere naad dan hetelucht-, hete wig- of impulslassen. Daarom is het de standaard voor lucht- en vloeistofdichte producten in alle sectoren – van vrachtwagenhoezen en opblaasbare artikelen tot zakken voor medische vloeistoffen, waarbij een hermetische afdichting niet optioneel is.
6. De parameters die de laskwaliteit bepalen
Een las is het product van vier instellingen, gevalideerd voor elk materiaal en elke dikte, in plaats van één keer ingesteld en vergeten:
| Parameter | Wat het controleert | Foutmodus als het fout gaat |
|---|---|---|
| RF-vermogen | Snelheid van interne verwarming over het afdichtingsgebied | Te laag: onvolledige fusie. Te hoog: doorbranden, uitdunnen |
| Verblijfstijd | Hoe lang energie wordt toegepast | Kort: koudlassen. Lang: materiële degradatie |
| Druk | Intimiteit van contact tussen lagen | Laag: holtes en kanalen. Overmatig: uitknijpen en een dunne, broze naad |
| Koeltijd | Verharding onder klem | Vroeg vrijgegeven: de naad trekt uit elkaar voordat deze hard wordt |
Als referentiepunt voor schaalgrootte verbruikt het sealen van dunne PVC-film met een paar seconden las- en koeltijd ongeveer een paar honderd watt over het sealgebied; zwaardere dekzeilen en meerlaagse laminaten hebben aanzienlijk meer nodig. Verschillende materiaalvariabelen veranderen deze instellingen: het weekmakergehalte in PVC, het vochtgehalte, de pigmenten en vulstoffen, het weefselweefsel en de filmdikte veranderen allemaal de manier waarop het materiaal energie absorbeert. Dit is de reden waarom een kleurverandering of een nieuwe batch stof niet automatisch neutraal is voor het proces, en waarom lassen opnieuw worden gekwalificeerd in plaats van aangenomen.
7. Fase vijf: afkoelen, trimmen en eindmontage
Gelaste panelen worden naar een speciale koelzone verplaatst, zodat de verbinding zonder vervorming uithardt. Vervolgens wordt de zak ontdaan van flash en gedraaid. Bij de eindmontage passen de componenten die het product compleet maken: rolsluitingen en gespen, ritssluitingen waar gespecificeerd, riemen, handgrepen, ontluchtingskleppen en transparante raampanelen – die zelf in de carrosserie zijn gelast als onderdeel van dezelfde doorlopende huid. Belastingdragend materiaal is bevestigd op gelaste verstevigingsplekken, waardoor het waterdichte membraan niet doorboord blijft.
8. Fase zes: testen voordat het wordt verzonden
De lasnaad wordt geverifieerd in plaats van aangenomen. Bij het starten van de run worden afpeltesten uitgevoerd op proeflassen om te bevestigen dat de parameterset volledige smelting produceert. De foutmodus zelf is diagnostisch, aangezien een naad die netjes loslaat op het grensvlak duidt op onvoldoende hechting, terwijl een naad die door het basismateriaal scheurt laat zien dat de las sterker is dan de stof eromheen.
Afgewerkte tassen ondergaan vervolgens een volledige wateronderdompelingstest volgens de vermelde IPX-classificatie, naast een laboratoriumsuite die belastingtests omvat van meer dan 1.500 cycli op handvatten en ankers, 3.000 cycli met gesloten ritssluiting op modellen met ritssluiting, trek- en hechtsterkte, zoutnevel, wrijvingsweerstand, kleurechtheid en kleurverschil. Elke batch wordt in drie fasen gecontroleerd: IQC op binnenkomend materiaal en hardware, IPQC op lassen en processen in lijn, OQC met AQL-bemonstering, batch-onderdompelingstests en ondertekende goudmonstervergelijking – waarbij SGS- of QIMA-inspectie beschikbaar is, onder dekwaliteitsnormen die bij elke productierun worden toegepast.
9. Waarom gelast beter is dan genaaid en geplakt
Een genaaide naad duwt een naald duizenden keren door de waterdichte laag en vertrouwt vervolgens op tape om de gaten af te dekken. Tape gaat omhoog als gevolg van buiging, veroudering, hitte en slijtage, en als dat eenmaal het geval is, is elk naaldgat een toegangspunt. Een lasnaad hoeft geen gaten te bedekken; de gecoate lagen zijn tot één materiaal versmolten. Voor elke tas die onderdompeling moet overleven in plaats van lichte regen, is dit het doorslaggevende verschil. Daarom is een gelaste constructie de basis voor echte waterdichte producten, ongeacht hoe goed de buitenstof is.
10. Producten die op dit proces zijn gebouwd
Modellen geproduceerd volgens hetzelfde lasproces, gerangschikt op type in plaats van op prioriteit:
| Afbeelding | Model | Capaciteit | Materiaal | Beoordeling | Productpagina |
|---|---|---|---|---|---|
|
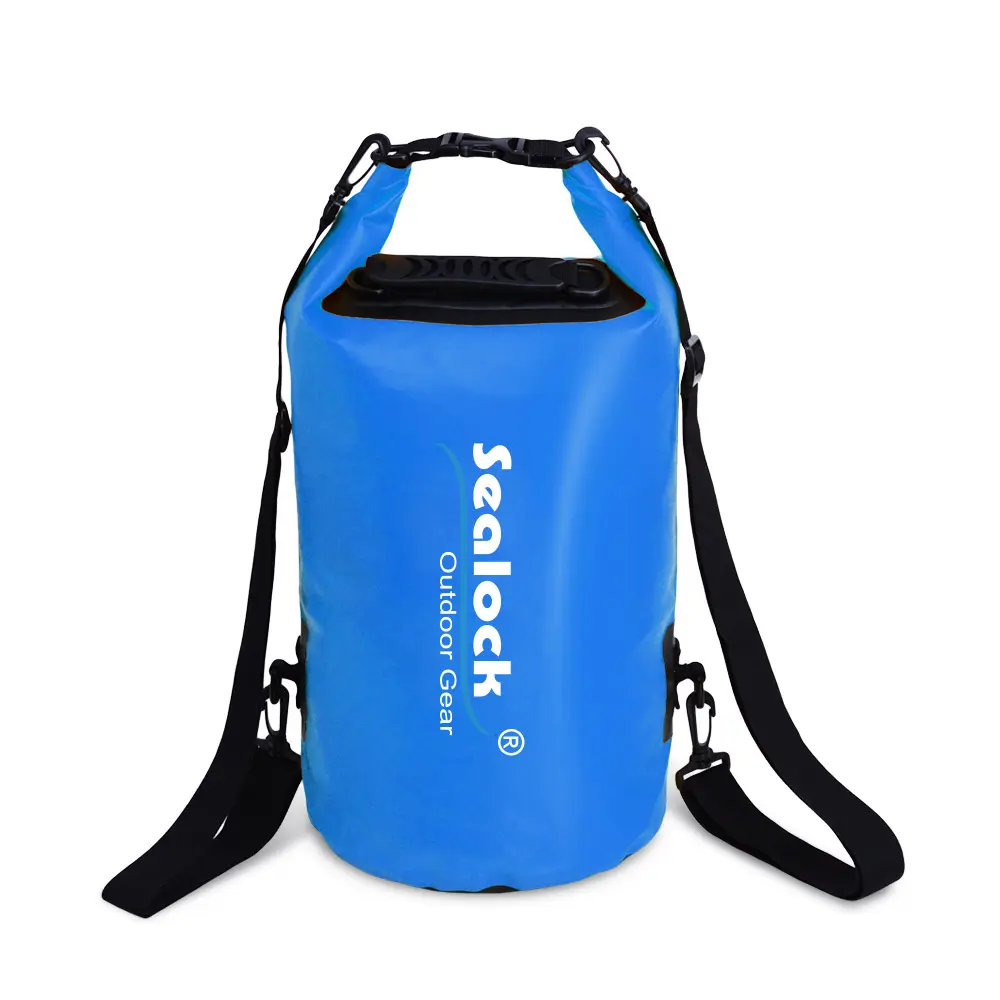
SL-D002 Droge tas | 5–63L | 0,5 mm 500D PVC | IPX7 | Weergave |
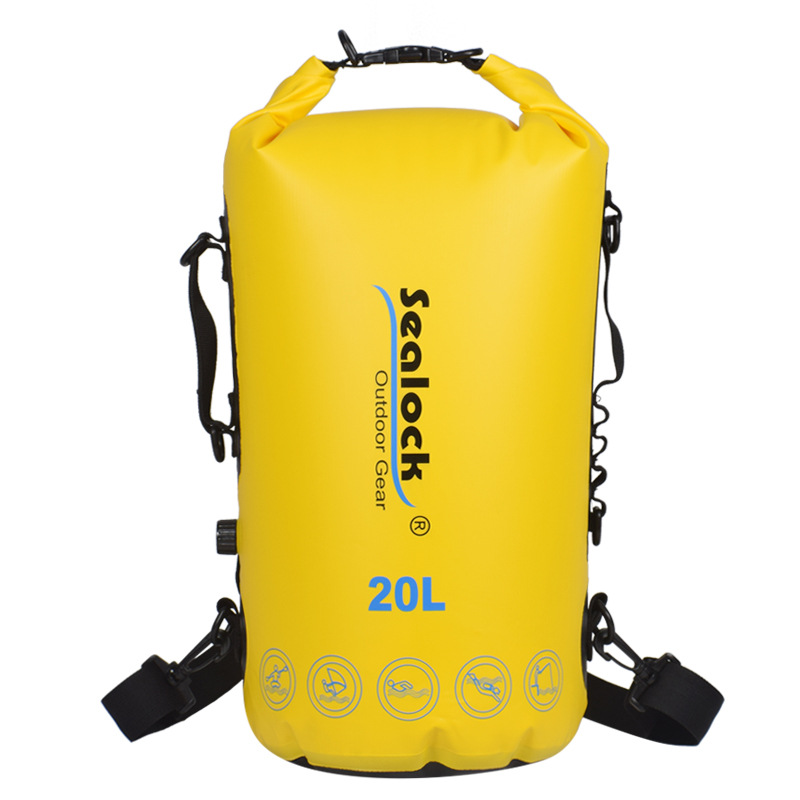
|
SL-E102 Droge rugzak voor rugzak | 15 / 20L | 500D PVC, dubbele afdichting | IPX7 | Weergave |
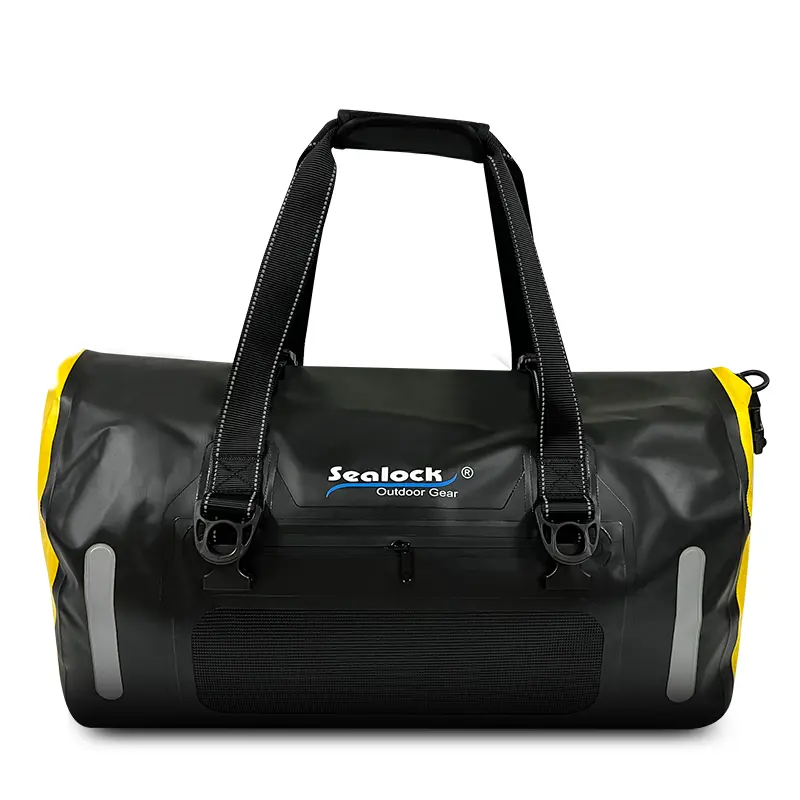
|
SL-K099 Duffeltas | 40 / 60L | 840DTPU | IPX7 | Weergave |
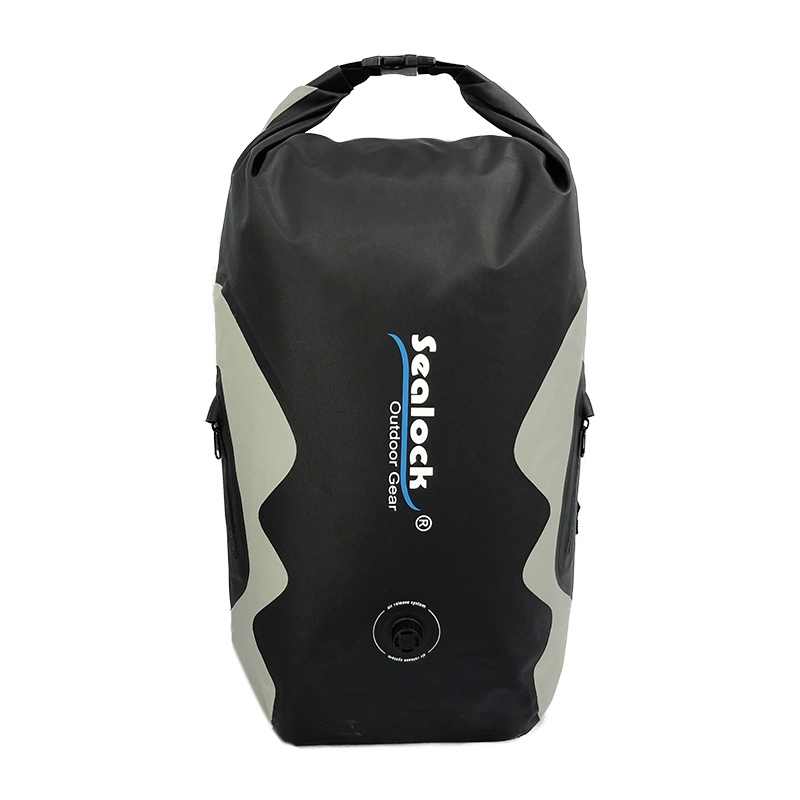
|
SL-E070 Droge rugzak | 25L | 420DTPU | IPX8 | Weergave |
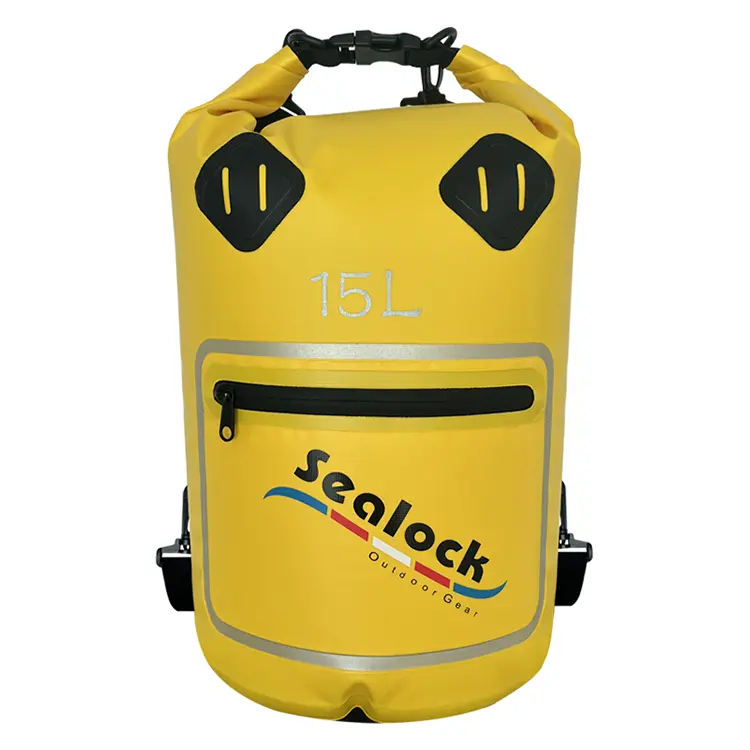
|
SL-D693 Vensterdroge tas | 15 / 20L | 500D PVC + PVC-folie | IPX7 | Weergave |
|
SL-C619 Motortas | 35 / 50L | 500D PVC | IPX6 | Weergave |
Volledige reeksen zitten eronderdroge zakken, droge rugzakken, Enduffels. Basisontwikkeling vanaf een schets, voorbeeld of doelspecificatie wordt ondersteund; nieuwe geometrieën betekenen nieuwe gereedschappen, die eerder deel uitmaken van het standaard ontwikkelingspad dan dat ze een obstakel vormen. MOQ 300 stuks, monsters in 7–15 dagen, bulk in 30–45 dagen, uit Dongguan, China of Ho Chi Minh City, Vietnam.
11. Veelgestelde vragen
Vraag: Waarom kan mijn polyethyleen- of polypropyleenzak niet RF-gelast worden?
A: Omdat deze polymeren niet-polair zijn, reageren hun moleculen nauwelijks op het elektromagnetische veld, waardoor er bijna geen interne warmte wordt gegenereerd. Ze hebben RF-reactieve coatings of verbindingslagen nodig, of een andere methode zoals hetelucht- of impulslassen. Dit is een van de belangrijkste redenen waarom PVC en TPU gelaste waterdichte tassen domineren.
Vraag: Hoe sterk is een lasnaad vergeleken met de stof zelf?
A: Correct gelast, de naad is doorgaans net zo sterk als het moedermateriaal, of zelfs sterker. Bij een afpeltest scheurt een goede las door het basisweefsel in plaats van los te komen op het grensvlak; als de naad netjes loslaat, waren de parameters verkeerd.
Vraag: We veranderden van kleur en de lasnaden begonnen te falen – waarom zou dat gebeuren?
A: Pigmenten en vulstoffen veranderen de manier waarop het materiaal RF-energie absorbeert, net als het weekmakerniveau, het vochtgehalte en de dikte. Voor een nieuwe kleur- of stofbatch kan een andere instelling voor vermogen, verblijftijd of druk nodig zijn. Lassen moeten aan het begin van de run opnieuw worden gekwalificeerd met afpeltesten, en mogen niet worden overgenomen in de veronderstelling dat "hetzelfde materiaal" "dezelfde instellingen" betekent.
Vraag: Is een getapete naad ooit acceptabel op een waterdichte tas?
A: Voor bescherming tegen lichte regen kan het werken, maar niet voor onderdompeling. Door stiksels wordt de waterdichte laag duizenden keren geperforeerd en de tape die deze gaten bedekt, gaat omhoog door buigen, hitte en veroudering. Als de specificatie zegt dat het onderdompelbaar is, moet het worden gelast.
Vraag: Waarom zorgt een aangepaste tasvorm voor extra kosten en levertijd?
A: Elke geometrie heeft zijn eigen machinaal bewerkte matrijs nodig, wat eenmalige gereedschapskosten en een doorlooptijd zijn voordat de bemonstering kan beginnen. Het is dezelfde reden waarom voor een nieuwe vorm een hoger minimum geldt dan voor een kleurverandering bij een bestaand model.
Vraag: Kunnen verschillende materialen aan elkaar worden gelast?
A: Compatibele polaire materialen kunnen zijn: een raam van transparant PVC-folie dat in een PVC-zeildoek is gelast is een routinevoorbeeld. Het mengen van ongelijksoortige polymeren, of een polair met een niet-polair materiaal, is waar bindingen mislukken, dus materiaalparen worden bevestigd in de bemonsteringsfase.
Vraag een procesoverzicht of voorbeelden aan
Voor een videowandeling van de laslijn, lastestgegevens, monsters of een volledig OEM/ODM-voorstel,een aanvraag indienen. Sealock reageert binnen 24 uur op inkoopvragen.