Een kleurstelling ziet eruit als een beslissing die op een scherm wordt genomen. Op de vloer is het een productiestroom: zijn eigen materiaalpartij, zijn eigen weefsel, zijn eigen hardware, zijn eigen draad, zijn eigen kleurstandaard, zijn eigen bak en – voor één kleur in het bijzonder – zijn eigen gereedschapsdiscipline.
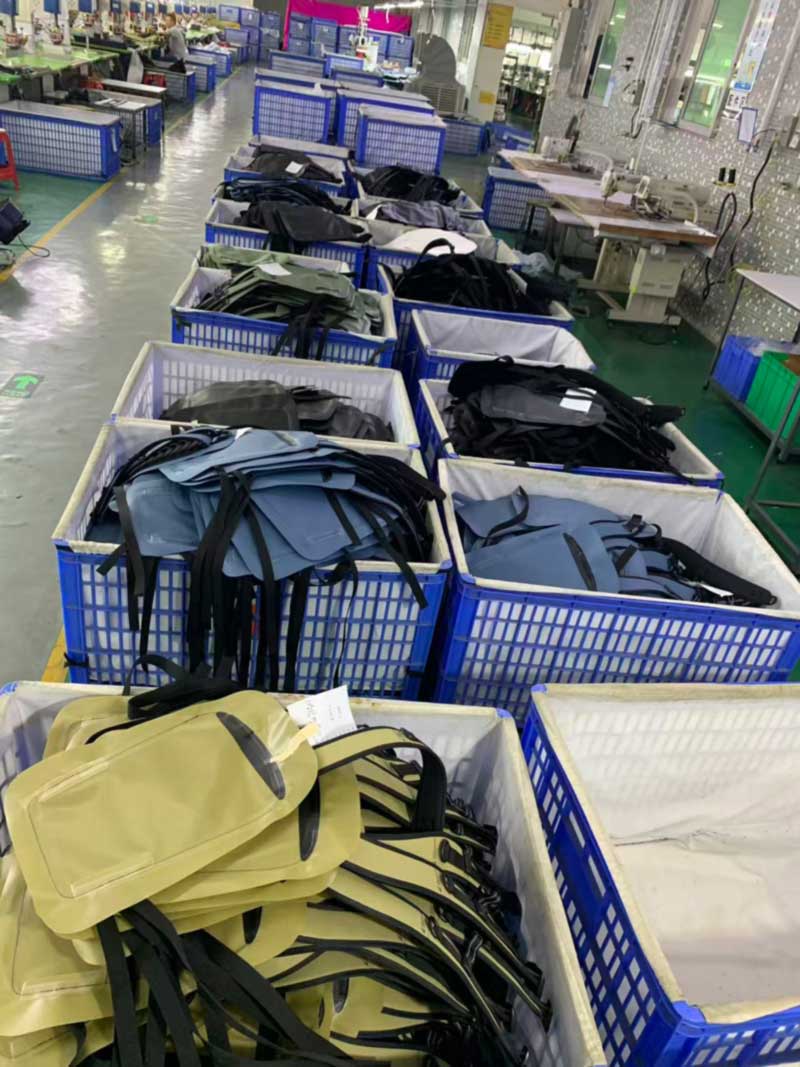
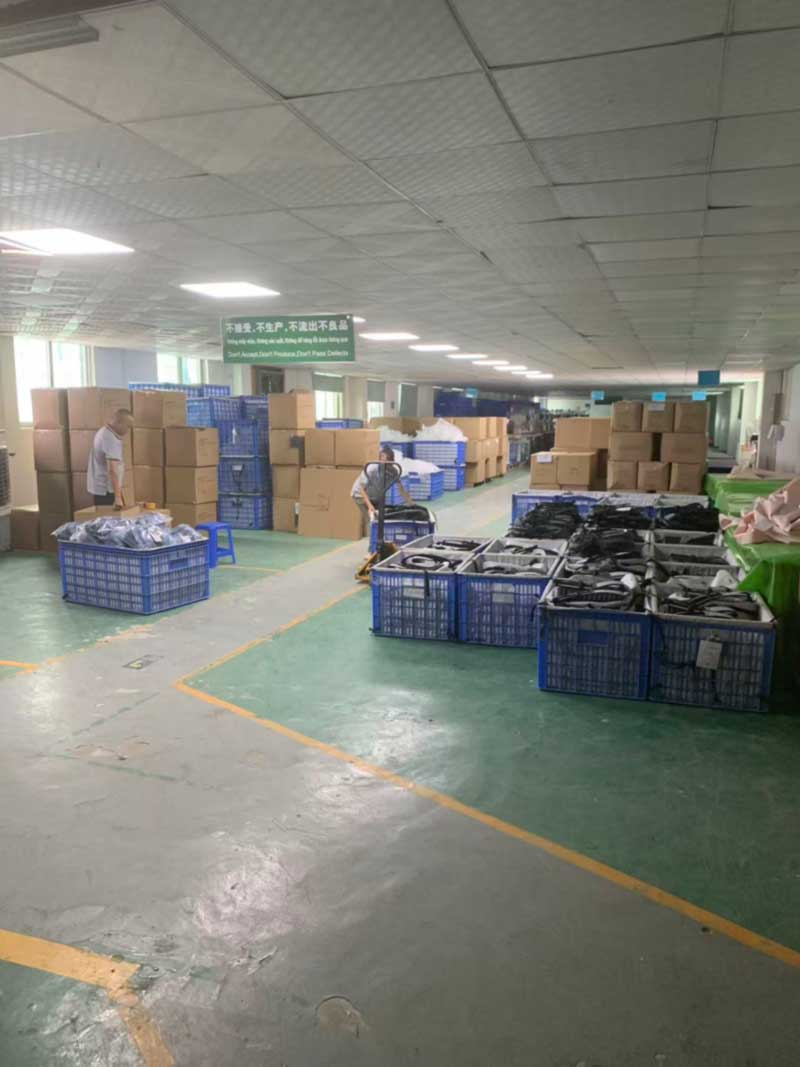
Deze maand bracht onze Dongguan-lijn een gelaste waterdichte rugzak uit in zes kleuren tegelijk: wit, zwart, antraciet, leiblauw, zand en olijfgroen. De bakken die door het gangpad lopen, geven het duidelijkste beeld van wat dat eigenlijk betekent, en de witte bakken zijn de bakken waar de toezichthouders het vaakst langs lopen.
Zes kleurstellingen in submontage, één voor een bak. Elke bak is een afzonderlijke stroom, van versnijding tot karton.
Waarom wit meer kost dan zwart om te lassen
Hoogfrequent lassen werkt door een wisselveld door het materiaal te drijven, zodat het polymeer van binnenuit opwarmt en de twee lagen samensmelten. Zorg voor de juiste spanning, kracht en druk en de naad is net zo sterk als het moederblad. Duw een van de drie iets voorbij het optimale en het materiaal aan de naadrand verkleurt.
Op zwart is die verkleuring onzichtbaar. Op houtskool of olijfgroen is het zo dichtbij dat het onzichtbaar is dat alleen een geoefend oog op de bank het kan opmerken. Op wit is het een bruine getuigelijn die over de hele lengte van de naad loopt, en er is geen nabewerking die deze verwijdert. Het paneel is schroot.
Wit heeft dus een smaller procesvenster dan elke andere kleur in de bestelling. Elektroden worden schoon gehouden, omdat een spoor van residu van een eerdere donkere run rechtstreeks op een wit oppervlak terechtkomt. De goedkeuring van het eerste stuk is strenger. Operators controleren de naadrand in plaats van alleen de naad. In de praktijk heeft een witte serie meer aandacht per eenheid nodig en levert het iets minder goede panelen per vel op, en elke fabriek die wit voor precies dezelfde prijs als zwart aanbiedt, heeft er niet veel van geproduceerd of absorbeert het verschil ergens waar de koper het niet kan zien.
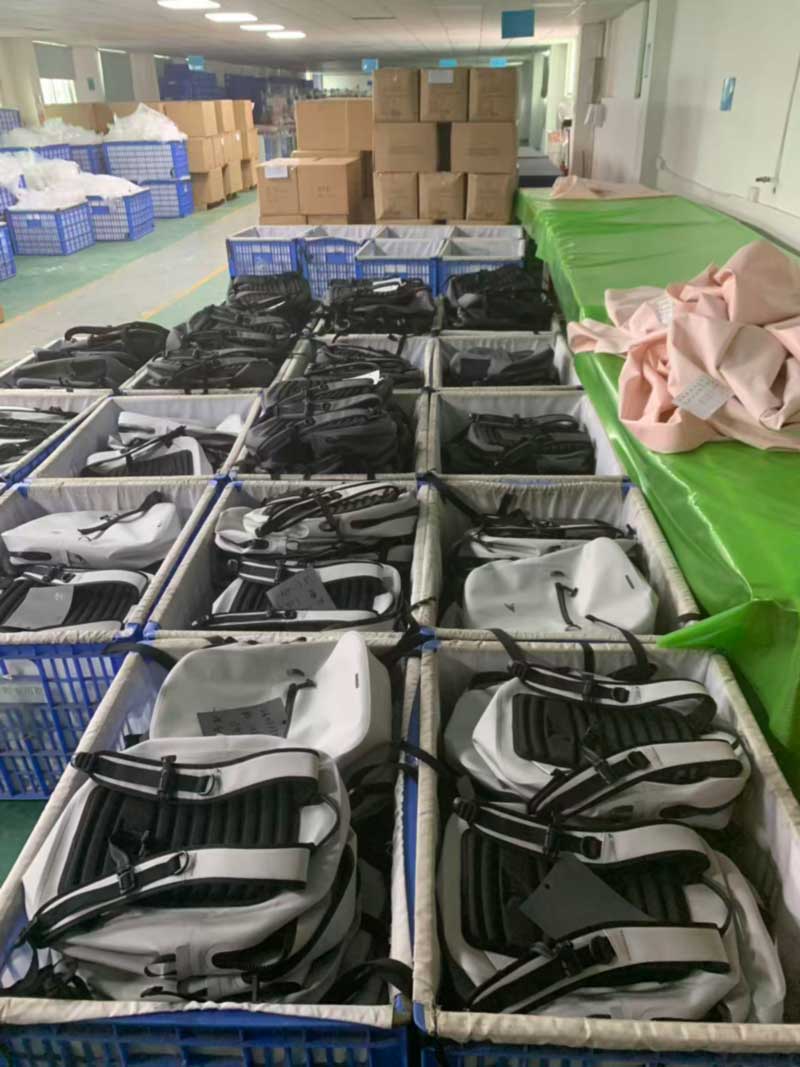
Dezelfde logica loopt door tot en met de afwerking. Een witte gelaste schaal vertoont gebruikssporen, bankresten en slijtage die een zwarte schaal volledig verbergt. Daarom verplaatsen witte eenheden zich in met stof beklede bakken en worden ze schoongeveegd voordat ze in zakken worden gedaan.
Witte lichamen opgevoerd voor montage. De kleur die het beste fotografeert, is de kleur die niets op de lijn verbergt.
Gelaste achterpanelen, geen gewatteerde
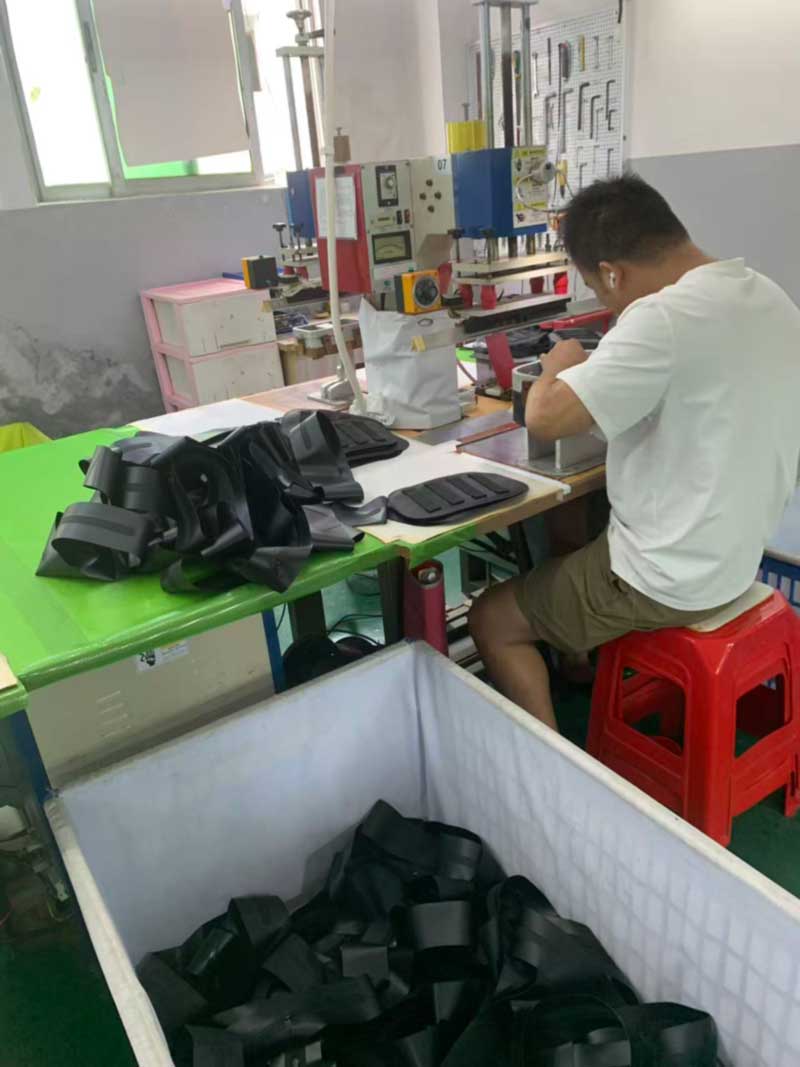
De achterpanelen van dit programma zijn gelast in plaats van genaaid: schuim wordt ingesloten tussen de gecoate lagen en het kanaalpatroon is erin gelast, waardoor verhoogde ventilatieribben ontstaan zonder enige stiklijn op het oppervlak.
Dit is specifiek van belang voor een waterdichte rugzak. Op een conventioneel gewatteerd achterpaneel worden de kanalen gevormd door stiksels, wat betekent dat honderden naaldperforaties direct tegen de rug van de drager zitten, op het paneel dat het meeste zweet, de meeste druk en de meeste flexibiliteit krijgt. Elk van die gaten is een capillair pad. Het paneel is niet wat water uit het hoofdcompartiment houdt, maar het is wat vocht opneemt en vochtig blijft, en een achterpaneel dat nooit droogt is een echte klacht in deze categorie, zelfs als de tas zelf nooit heeft gelekt.
Door in plaats daarvan de kanalen te lassen, ontstaat dezelfde ventilatiegeometrie met een afgedicht oppervlak. Het schuim blijft droog, het paneel is schoon te vegen en er is geen naad die tegen een jas over een paar honderd kilometer kan schuren. Het kost een speciale matrijs per paneelformaat en een langzamere cyclus dan een naaimachine nodig zou hebben – wat de handel is, en het is de juiste op een pakket dat als waterdicht wordt verkocht.
Het kanaalpatroon in een gewatteerd achterpaneel gelast - ventilatieribben zonder stikgaten.
Waar de naaimachines nog steeds hun plek verdienen
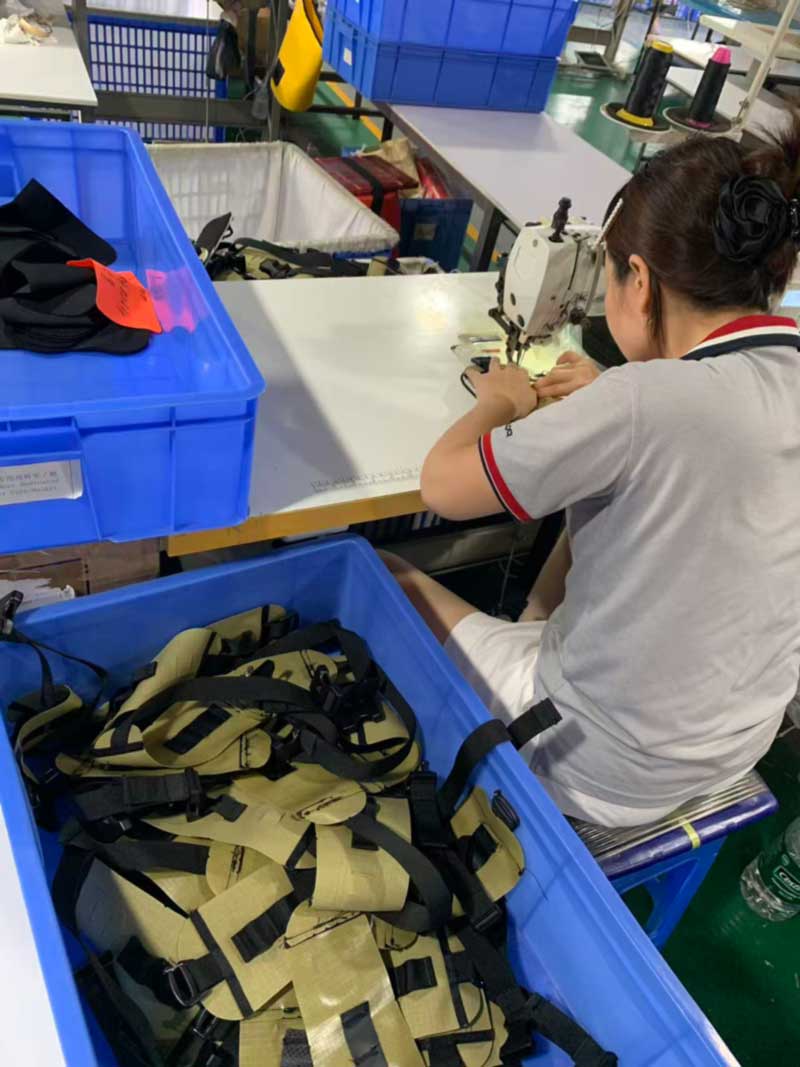
Een paar meter verderop zijn de naaibanken een trensbandsamenstel. Dat is geen tegenstrijdigheid en geen terugval.
Het lassen is correct voor de schaal, de basis, het achterpaneel en de ankerstukken die de belasting in het lichaam dragen. Naaien is correct voor verbindingen tussen band en band, verstellussen, harnasmontage en gebonden randen, waarbij de verbinding textiel-textiel is, geen waterdichtheid heeft en de schuifsterkte en repareerbaarheid nodig heeft die een trens geeft. Een gelaste verbinding op een schouderharnas zou het verkeerde antwoord zijn: stijver, moeilijker te repareren en niet droger, omdat niets aan die verbinding überhaupt water buiten hield.
Onze naaivloer is in eigen beheer en kent dezelfde discipline als de lasvloer: proceskaarten op elk station, goedkeuring eerste stuk, inline controles. Op een pakket als dit wisselen de twee processen elkaar af in één bouwreeks, en de subassemblagebakken in het gangpad zorgen ervoor dat de reeks gesynchroniseerd blijft over zes kleuren tegelijk.
Bar-tacking harnasband. Textiel-textielverbindingen worden genaaid; de waterdichte schaal is gelast.
Zes stromen, één gangpad, geen vermenging
Het echte risico bij een meerkleurenrun is niet één enkel proces. Het is dat een leiblauw voorpaneel ergens in de subassemblage een houtskoolharnas ontmoet en niemand merkt het totdat het stuk is getagd.
De scheiding is structureel. Eén kleurstelling voor een bak, waarbij elke bak zijn eigen kaart draagt. De singels, gespen en hardware worden per kleurstelling aangebracht in plaats van uit een gewone grote winkel te worden gehaald, en de restjes gaan aan het einde van de run terug naar de winkels in plaats van op de bank te zitten voor de volgende. De tellingen worden met de hand geschreven op kaarten die met de afbeelding naar boven op de goederen liggen en reizen mee naar OQC, waar ze worden afgestemd voordat een doos wordt vastgeplakt.
Boven de verpakkingsvloer hangt een groen spandoek met de tekst in het Chinees, Vietnamees en Engels: accepteer geen gebreken, produceer geen gebreken, geef geen gebreken door. De Vietnamees is geen decoratie; dezelfde normen, bewegwijzering en procesdocumenten worden gebruikt in onze vestiging in Ho Chi Minh-stad, wat het realistisch maakt voor een koper om een bestelling om tariefredenen van het ene naar het andere herkomst te verplaatsen zonder het hele proces opnieuw goed te keuren.
De verpakkingsvloer. De banner is in drie talen beschikbaar, omdat de standaard in beide fabrieken draait.
Kleurverschil is een gemeten waarde, geen mening
Elke kleurstelling in deze bestelling heeft een goedgekeurde standaard, en afgewerkte eenheden worden daaraan vergeleken in plaats van aan elkaar. Dat onderscheid is belangrijker dan het klinkt. Twee tassen die er prima naast staan op de bank, kunnen allebei buiten de tolerantie in dezelfde richting zitten, en de klant die zes maanden later opnieuw bestelt, krijgt een batch die zichtbaar niet overeenkomt met de eerste.
Kleurverschil en kleurechtheid zitten in de inspectieset naast het structurele werk: hechtsterkte op gelaste naden, treksterkte op het basisweefsel, belastingswisselingen op riemankers, ritsvermoeidheid, slijtage en zoutnevel, met IQC-, IPQC- en OQC-controlepunten via de bestelling en inspectie door derden door SGS of QIMA op aanvraag beschikbaar.
Wat de waterdichtheid betreft, blijven we specifiek per constructie. Een gelaste schaal met een roll-top sluiting is geverifieerd volgens een protocol voor zware regen en waterstralen, wat een roll-top feitelijk ondersteunt - dezelfde standaard achter onzeLaptoprugzak met roltop van 20 literen onze22L fietsrugzak voor woon-werkverkeer. Dompelclaims behoren tot luchtdicht sluitende constructies zoals deIPX8 speleologiepakket, hetgeen wordt geverifieerd door volledige onderdompeling in water van twee uur of langer. De beoordeling volgt de afsluiting, niet de marketingtekst.
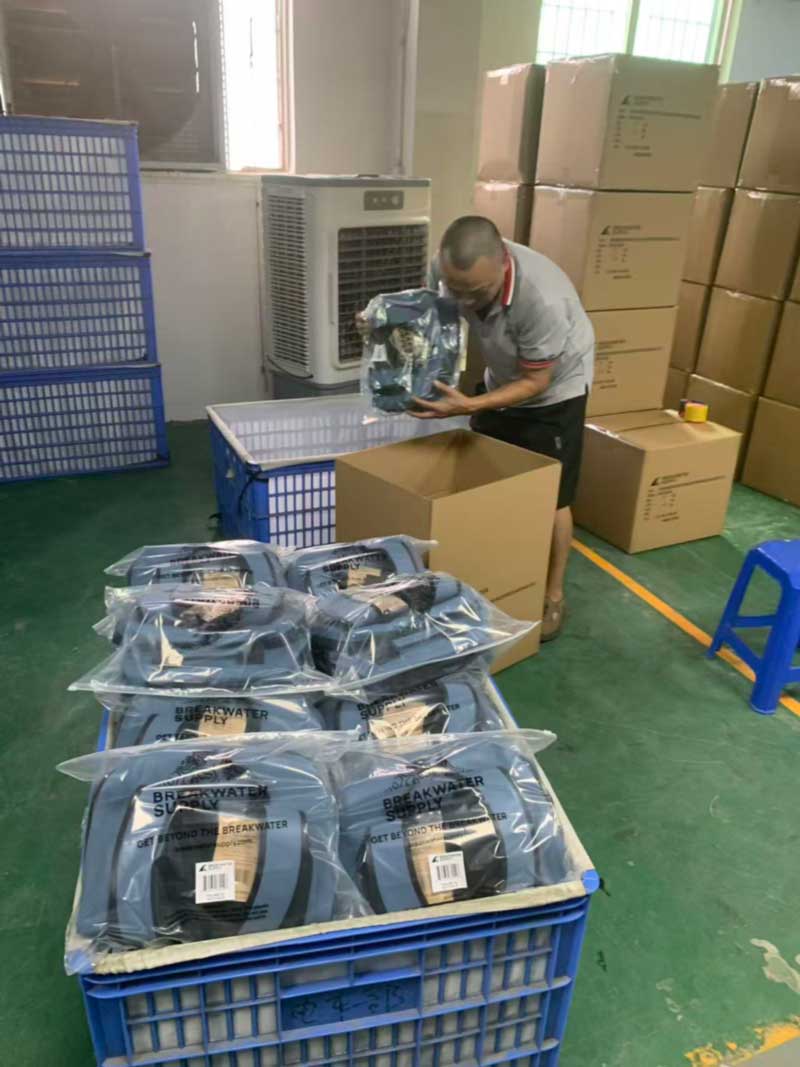
Individueel verpakt, geteld, gemarkeerd op het karton – één kleur tegelijk.
Voor kopers die een kleurengamma plannen
Als u een bereik opgeeft, komen er twee praktische punten uit deze run naar voren. Ten eerste, budgetwit en andere bleke kleurstellingen realistisch gezien - ze zijn een langzamer, strakker proces bij gelaste constructies, en een citaat dat ze als identiek aan zwart behandelt, verbergt het verschil in plaats van het weg te nemen. Ten tweede: houd het aantal kleurstellingen in de eerste productierun kleiner dan het aantal dat je uiteindelijk wilt; een lancering in zes kleuren vermenigvuldigt materiaalpartijen, hardwarekits en kleurstandaarden voordat u doorverkoopgegevens heeft die u vertellen welke kleuren er toe doen.
Sealock bouwt al meer dan 20 jaar waterdichte uitrusting, waarbij hoogfrequent lassen en intern naaien naast elkaar plaatsvinden in Dongguan en in onze fabriek in Ho Chi Minh-stad. Standaardvoorwaarden zijn FOB Guangdong, 7–15 dagen voor bemonstering, 30–45 dagen voor massaproductie, en MOQ vanaf 300 stuks op de meeste modellen, waarbij Pantone-matching beschikbaar is op de carrosseriestof, singels en hardware.
Voor tekeningen, monsters of een offerte kunt u contact met ons opnemen viainfo@sealock.com.hk.
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid